

 日本語
 한국어
 francés
 alemán
 Español
 italiano
 portugués
 Vietnam
 turco
 عربي
 русский
 简体中文
 Čeština
 ไทย
 Este
 Gaeilgenah Éireann
 Bai Miaowen
 íslenska
 Cymraeg
 Български
 اردو
 Polonia
 hrvatski
 українська
 bosanski
 فارسی
 Lietuvių
 Latviešu
 עברית
 Rumania limbi
 Ελληνικά
 dansk
 magiar
 norsk
 suomi
 Países Bajos
 Svenská
 esloveno
 esloveno
 हिंदी
 Indonesia
 melayu
 maltí
 Criollo Ayisyen
 catalán
 বাংলা
 Srbija jezik (latina)
 O'zbek


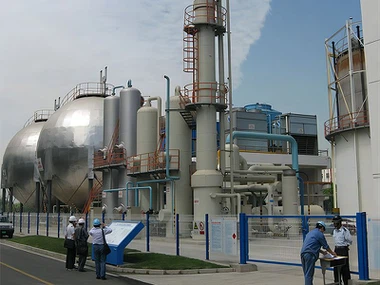


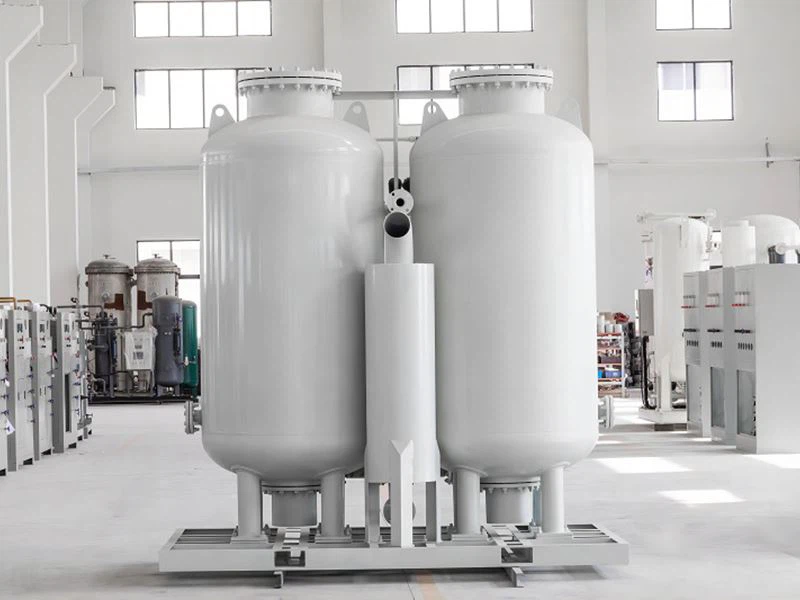

Unidad de separación de aire de planta química
Descripción
Parámetros técnicos
Diseño fuerte-resistente a la corrosión:Los componentes del núcleo están construidos con acero inoxidable 316L y las válvulas cuentan con núcleos de válvula de aleación Hastelloy. El revestimiento externo de fluorocarbono proporciona 1,000+ horas de resistencia a la niebla salina, las bridas cuentan con sellos de PTFE de doble-paso y el gabinete de control eléctrico tiene clasificación IP54 para uso en entornos químicos hostiles.
El doble pretratamiento garantiza el suministro de energía:El sistema incluye filtros y torres de adsorción de tamiz molecular dual, lo que permite la conmutación y regeneración en línea sin tiempo de inactividad. El equipo central conserva un margen de carga del 10 % al 15 % para adaptarse a las fluctuaciones máximas de la demanda de gas.
El control inteligente de la temperatura garantiza un funcionamiento estable:El sistema está equipado con un sistema DCS de grado químico-, que monitorea más de 200 parámetros en tiempo real y genera automáticamente alarmas y apagados en caso de una anomalía. El tiempo medio entre fallas (MTBF) es mayor o igual a 10 000 horas, un 25 % más que el equipo de uso general-.
Soluciones personalizadas basadas en escenarios-:La industria química del carbón proporciona un "sistema de producto dual-oxígeno + nitrógeno" (oxígeno mayor o igual al 99,6 %); la industria petroquímica proporciona un "sistema de nitrógeno de bajo-energía"; La industria química fina proporciona un "módulo de eliminación de argón +".

Tabla comparativa de tres tecnologías principales de unidades de separación de aire (ASU) para plantas químicas:
| Tipo de tecnología | Principio básico | Ventajas clave | Limitaciones | Aplicaciones típicas de la industria química |
|---|---|---|---|---|
| Destilación criogénica | Utiliza las diferencias en los puntos de ebullición de los componentes del aire para lograr la separación en columnas de baja-temperatura mediante el proceso de "compresión → pre-enfriamiento → purificación → enfriamiento profundo → destilación". | Gran rendimiento, alta pureza (O₂/N₂ mayor o igual al 99,999%), funcionamiento estable. | Alto costo de inversión, largo tiempo de inicio-parada, alto consumo de energía. | Industria química del carbón a gran-escala, industria petroquímica. |
| Adsorción por cambio de presión (PSA) | Los adsorbentes (por ejemplo, tamices moleculares) adsorben selectivamente O₂/N₂ bajo diferentes presiones; la separación se logra mediante "adsorción presurizada → desorción despresurizada" cíclica para eliminar impurezas o componentes objetivo (por ejemplo, N₂). | Bajo coste de inversión, arranque-rápido (de decenas de minutos a varias horas), funcionamiento flexible (se adapta a las fluctuaciones de la carga). | Producción limitada (unidad única inferior o igual a 10.000 Nm³/h), pureza moderada (O₂: 90%-95%), reemplazo regular del adsorbente (3-5 años). | Protección inerte para reactores químicos pequeños-y-medianos, combustión auxiliar para incineradores pequeños, suministro temporal de gas durante el mantenimiento. |
| Separación de membranas | Se basa en la diferencia en las tasas de permeación de O₂ y N₂ a través de membranas poliméricas para lograr una separación impulsada por la diferencia de presión a través de la membrana. | Tamaño compacto, mantenimiento sencillo (sin piezas móviles), arranque-parada extremadamente rápido. | Baja pureza (O₂ menor o igual al 40%, N₂ menor o igual al 99,5%), alto consumo de energía, pequeña producción (unidad única menor o igual a 1.000 Nm³/h). | Micro-protección de presión positiva para tanques de almacenamiento de productos químicos, suministro de O₂ de baja-concentración para laboratorios pequeños. |
Indicadores técnicos clave y estándares de la industria
El rendimiento y la seguridad de las ASU químicas se controlan mediante estrictos indicadores y estándares técnicos. Los indicadores básicos incluyen:
Indicadores básicos de desempeño
Pureza del producto: Pureza de O₂ (fracción de volumen) mayor o igual al 99,6 % (GB/T 3863), pureza de N₂ mayor o igual al 99,999 % (GB/T 8979), pureza de Ar mayor o igual al 99,999 % (GB/T 10624);
Consumo de energía específico: el "consumo de oxígeno" de una ASU-congelada suele ser de 0,45 a 0,6 kWh/Nm³, un indicador básico para medir la eficiencia energética de los equipos;
Rango de ajuste de carga: las ASU químicas deben tener capacidades de ajuste de carga flexibles y, por lo general, operar de manera estable dentro de un rango del 60 % al 110 % de la carga de diseño;
Confiabilidad: tiempo de operación anual mayor o igual a 8000 horas (las plantas químicas generalmente operan de manera continua y las ASU generalmente funcionan de manera continua). Un fallo podría parar toda la planta química, lo que provocaría pérdidas importantes.
Estándares básicos de seguridad
Nacionales: “Equipos de Separación de Aire mediante Métodos de Ultracongelación”, “Especificación Técnica de Seguridad para Oxígeno y Gases Afines”;
Internacional: Normas de la Asociación de Gas Comprimido (CGA) en Estados Unidos y normas EN en la Unión Europea.
Preguntas frecuentes
1. ¿Qué unidad de separación de aire es adecuada para una planta química? ¿Cómo debo elegir en función de las necesidades de producción?
Priorizar la destilación criogénica y los tipos PSA/VPSA. Para aplicaciones petroquímicas y químicas de carbón, elija tipos criogénicos (que admitan una carga variable del 70 % al 105 %). Para productos químicos finos con requisitos de baja pureza, PSA/VPSA son más económicos.
2. ¿Qué características principales de rendimiento debo considerar al comprar para garantizar la idoneidad para el duro entorno de una planta química?
Cuatro puntos clave: ① Resistencia a la corrosión (componentes de acero inoxidable 316L y aleación Hastelloy, revestimiento de fluorocarbono con resistencia a la niebla salina mayor o igual a 1000 horas); ② Capacidad de operación continua (regeneración en línea de la columna de tamiz molecular dual sin tiempo de inactividad, con un margen de carga del 10%-15% para el compresor); ③ Seguridad y estabilidad (monitoreo DCS de 200+ parámetros, alarmas automáticas de anormalidades y MTBF mayor o igual a 10,000 horas); ④ Consumo de energía (consumo de oxígeno menor o igual a 0,55 kW·h/m³ para unidades criogénicas de tamaño mediano).
3. ¿Puede el proveedor personalizarlo para aplicaciones químicas específicas? ¿Qué información necesito proporcionar?
Las opciones personalizables incluyen el "sistema de producto dual -oxígeno + nitrógeno" de la industria química del carbón (oxígeno mayor o igual al 99,6%), el "sistema de nitrógeno de baja-energía" de la industria petroquímica y el "módulo de eliminación de argón +" de la industria química fina (argón mayor o igual al 99,9999%). La información requerida incluye: tipo de gas/pureza/producción horaria, entorno del sitio, rango de fluctuación de carga y requisitos especiales.
4. ¿Qué servicios postventa y de garantía debo confirmar para mitigar los riesgos operativos?
① Cualificaciones (certificación ISO 9001/14001, pruebas de componentes principales por parte de terceros); ② Garantía (1-2 años para todo el sistema, con garantías extendidas disponibles para componentes principales como compresores); ③ Servicio (soporte técnico las 24-horas, capacitación sobre instalación en el sitio y un almacén de repuestos cercano); ④ Compromiso de desempeño (un contrato que garantiza la pureza/el rendimiento/el consumo de energía, con compensación en caso de incumplimiento).
5. Para proyectos químicos-a gran escala, ¿debería elegir la modularización (caja fría integrada) o el ensamblaje en el sitio?
La modularización es más rentable-efectiva: ① los costos de instalación se reducen en un 30 %-50 % (pre-ensamblaje en fábrica, lo que reduce la carga de trabajo en el sitio-); ② La calidad es más estable (montaje en un entorno controlado, lo que reduce las desviaciones de soldadura); ③ La puesta en marcha es más rápida (puesta en marcha en menos de 24 horas o igual, en comparación con 1-2 meses para el montaje in situ). Confirme que el módulo cumple con los requisitos de transporte/elevación.
Etiqueta: unidad de separación de aire de planta química, unidad de separación de aire de planta química de China, proveedores, fábrica
Artículo anterior
Unidad semiconductora de separación de aire y gas de alta-purezaSiguiente artículo
Unidad de separación de aire de destilación criogénicaEnvíeconsulta
Ponerse en contacto
Escribe tu mensaje


